标签印刷企业如何进行数字化改造?拆解常见误区与落地路径~(上)
文章摘抄自微信公众号:标签印刷技术
随着品牌客户需求的变化与制造业的整体升级,标签印刷行业正经历一场深刻的生产方式变革。订单短单化、交期紧张、成本高企与客户数字化要求相互叠加,倒逼企业从“师傅凭经验”的传统管理模式,转向以数据驱动的精细化管理。本文结合标签印刷行业的工艺特点,系统梳理标签印刷企业数字化转型的一些方法与实践路径,以期为行业企业的数字化建设提供参考。
1当前数字化发展现状
01企业面临的挑战
当前,标签印刷企业普遍承受着来自市场端与成本端的多重压力。
一是短单化趋势明显。订单品种多、批量小,平均换产时间占设备可用时间的20%~30%,频繁换产严重侵蚀设备有效产能。
二是交期要求越来越紧。客户交货期已从7~10天缩短到3~5天,紧急插单成为常态,对生产排程的响应速度提出了极高要求。
三是成本持续上升。纸张、油墨等材料成本占企业总成本的45%~60%,人工成本每年上涨5%以上,利润空间被不断压缩。
四是大客户数字化要求。越来越多品牌客户开始要求标签印企能够提供订单进度查询、质量追溯、批次管理等数字化能力。数字化能力整逐步成为进入品牌供应链的“入场券”。
这四重压力叠加,意味着过去依靠“师傅凭经验”的管理方式已经行不通。对企业而言,数字化不再是锦上添花,而是关乎企业生存的必然选择。
02企业当前的数字化水平
判断一家企业的数字化水平,可以用五级成熟度模型加以对照。一级为初始级,以纸质记录为主,靠人工管理;二级为数字化级,部分业务实现数字化(如上线ERP),但生产过程仍依赖纸质单据;三级为网络化级,设备联网并上线MES;四级为智能化级,数据驱动管理并应用智能工具;五级为智能工厂级,实现数字孪生与无人车间。
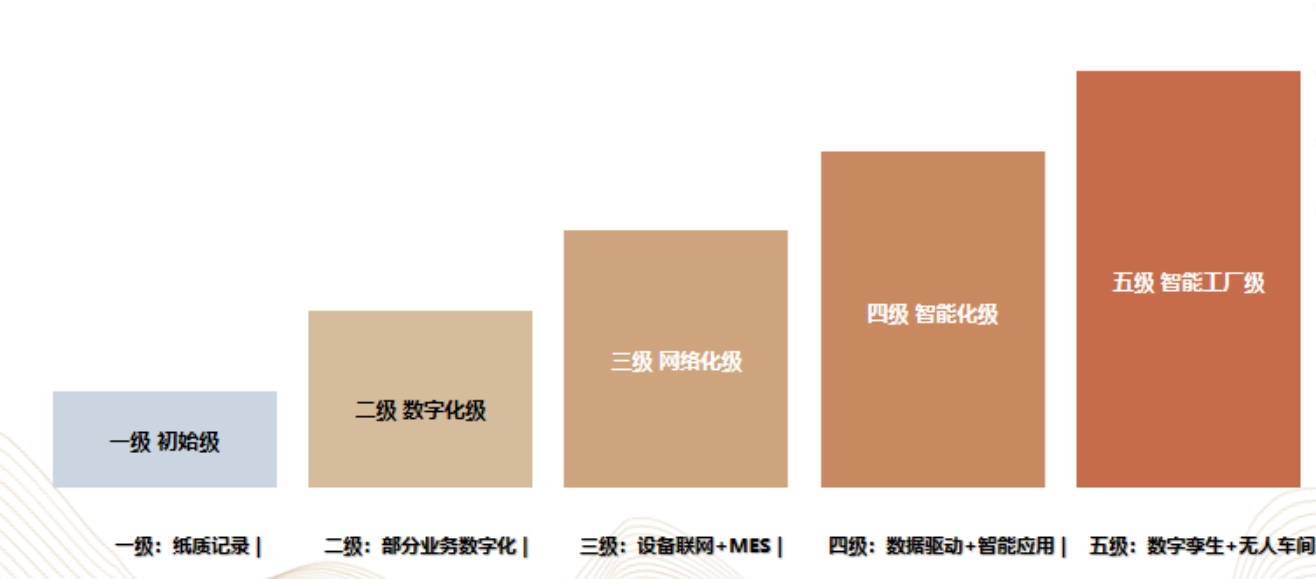
前,国内大多数中小型标签印刷企业正处于二级到三级之间。对标签印刷企业而言,不必好高骛远,关键是准确判断自身所处阶段,再据此规划下一级的目标与实施路径。
03企业数字化改造的价值
对标签印刷企业而言,数字化改造的价值可概括为:效率提升、质量稳定、成本下降、管理透明。
以某年产值8000万元的标签企业为例,其数字化改造18个月后成效显著:设备OEE由52%提升至68%,材料损耗率由8.5%下降至5.2%,交货准时率由82%提升至94%,质量追溯时间由2天缩短至10分钟。这些数据直观表明,数字化改造能够带来实实在在的经营回报。
需要注意的是,标签印刷并非普通的机加工,其数字化建设必须立足行业自身的工艺特点。
其一,多工序串联、半成品需周转。生产流程为印刷—模切—排废—分切—品检—复卷,前后道工序的能力平衡和在制品管理是排产管理的重点。
其二,换产频繁、短单多。企业平均每天换产3~5次,每次换产占用设备时间的20%~30%,缩短换产时间是提升效率的关键。
其三,质量指标特殊。套印精度、色差、模切精度、剥离强度、转印特性等指标,需要专门的在线检测设备与方法。
因此,不能简单照搬通用制造业的数字化方案,而应结合标签行业特点,例如排产时考虑换产优化、在MES中管理料卷直径与剩余米数等。
2如何进行数字化改造
标签印刷企业的数字化建设,可依托“设备层—控制层—执行层—管理层”四层架构展开。其中,设备层是底层物理设备,包括柔印机、模切机、分切机、品检机、复卷机等;控制层由PLC、传感器、工业网关及边缘计算构成,负责实时控制与数据采集;执行层以MES/MOM为核心,承担工单排产、质量追溯、OEE分析、WMS仓储等生产执行管理;管理层则通过ERP、CRM、BI等系统支撑经营分析与战略决策。
在这一架构中,数据自下而上流动(从设备层到管理层),指令自上而下传递(从管理层到设备层)。需要特别指出的是,很多企业跳过设备层直接上MES,结果设备数据采不上来,MES沦为“空壳”。设备联网与数据采集,是数字化建设不可逾越的基础环节。
01数据采集
(1)采集方式
设备数据采集是数字化的基础。实践中主要有PLC直连、传感器加装与人工录入三种采集方式,三者之间的对比如表1所示。
表1 三种设备数据采集方式对比
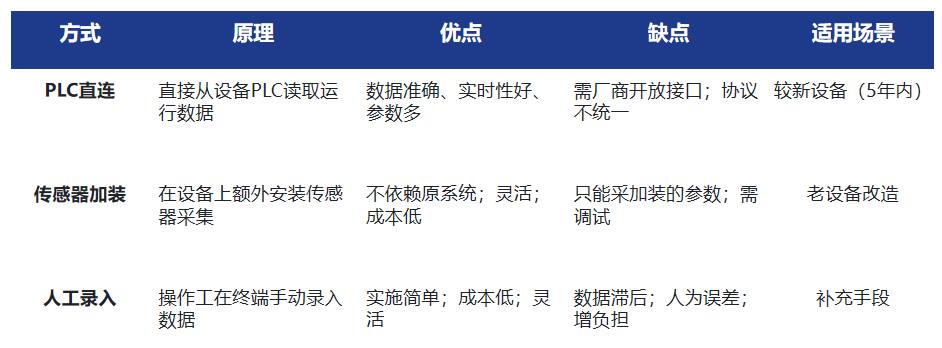
实际改造中,通常采取三种方式结合的策略:能直连的设备优先直连,不能直连的加装传感器,实在无法自动采集的辅以人工补录。
2)采集参数
一台印刷机需要采集的参数可归纳为六类:运行状态(运行/待机/故障,用于OEE计算与设备状态监控);产量数据(已生产米数、速度,用于自动报工与产量统计);质量参数(套印误差、色差,用于CCD在线检测与SPC质量分析);工艺参数(烘箱温度、张力,用于工艺追溯与参数优化);物料信息(料卷直径、剩余米数,用于换卷预警与物料追溯);能耗数据(用电量、用气量,用于成本核算与能耗分析)。
值得注意的是,参数采集时不宜贪多求全,建议优先采集运行状态、产量数据、套印检测这三项基础参数。这三项参数落实后,MES便有了数据可用,其余参数可随建设深入逐步补充。
02MES系统建设
MES(制造执行系统)是生产执行层的核心,通常包含六大功能模块:生产工单管理(工单下达、派工、报工、进度跟踪)、生产排程(自动排产、紧急插单、换产优化)、工艺管理(标准工艺参数库、参数追溯与优化)、质量管理(在线检测、缺陷记录、质量追溯)、设备管理(设备状态、维保计划、故障管理)、人员管理(排班、绩效、技能矩阵、计件工资)。
需要强调的是,标签行业的MES有其特殊性:工单按“米”计算而非按“件”;换产时间需要专门管理;材料损耗要精确到每个工单。这些是通用MES容易缺失的能力,选型时应特别关注。
03OEE计算
OEE(设备综合效率)是衡量设备利用水平的关键指标,其计算公式为:OEE=时间开动率×性能开动率×合格品率。标签印刷企业OEE偏低,主要源于换产时间长、设备故障停机多、实际运行速度达不到设计值三大损失,相应改善措施如表2所示。
表2 OEE三大损失与改善措施
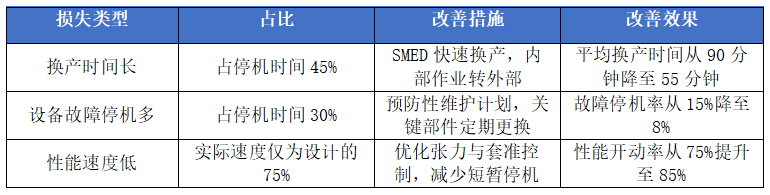
以某厂为例,通过SMED快速换产、预防性维护和工艺优化,18个月将OEE从55%提升至70%,相当于在不增加设备投入的情况下,产能提升约31%。
04在线CCD视觉检测
在线CCD视觉检测系统相当于给印刷机装上“眼睛”,能够自动识别并标记缺陷。其检测范围覆盖:颜色类缺陷(色差、偏色、色浅色深)、印刷类缺陷(漏印、糊版、刀丝、脏点)、材料类缺陷(划痕、针孔、气泡、折痕)以及模切类缺陷(模切偏移、切穿、未切透)。
该系统带来的价值体现在三个方面:一是实时发现缺陷,减少批量报废;二是自动缺陷标记,使后道品检效率提升30%;三是检测数据自动上传MES,质量追溯实现秒级完成。
从投资角度看,单台在线检测系统约需15万~40万元,通常1~2年即可收回成本。对于医药、食品等质量要求高的标签品类,投入价值尤为突出。
05仓储管理与批次追溯
WMS(仓储管理系统)相当于仓库的“管家”,通过条码或RFID实现料卷的精细化管理。其功能包括:库位管理,每个料卷有固定位置;FIFO先进先出,系统自动预警;条码/RFID扫码出入库;库存实时盘点,账实相符率达99%以上;效期管理,油墨、胶水等物料到期自动提醒。
与之配套的是完整的批次追溯链。从原材料批次、供应商信息,到生产工单、设备参数、操作人员,再到质量检测、缺陷记录、检验数据,直至成品出库的客户与发货时间,实现全链路追溯。当客户投诉时,输入成品批次号,10分钟内即可调出完整的生产记录,支持正向与反向双向追溯。而过去,这一过程往往需要翻阅2天的纸质记录。
06BI仪表盘与数据驱动决策
数字化建设的最终落脚点是管理决策。通过BI经营分析仪表盘,管理者可实时掌握企业经营全貌,核心指标包括当日产值、设备OEE、准时交付率、不良品率等,同时辅以各设备的实时运行状态(运行中、换产中、待机、故障等)。
BI仪表盘的设计遵循“少即是多”的原则:核心指标不超过8个,管理者打开手机即可在10秒内了解全厂运行状态,无需再跑车间逐一查看。
未完待续